
Электроэрозионные станки обрабатывают электропроводящие материалы управляемыми электрическими разрядами. Их применяют для изготовления точных контуров, фасонных полостей и малых глубоких отверстий, особенно когда твердость заготовки или геометрия детали затрудняют механическое резание. Выбор оборудования зависит прежде всего от формы обрабатываемого элемента: проволока формирует сквозной профиль, объемный электрод – полость, трубчатый электрод – отверстие. Отдельную задачу решают устройства для удаления сломанного инструмента.
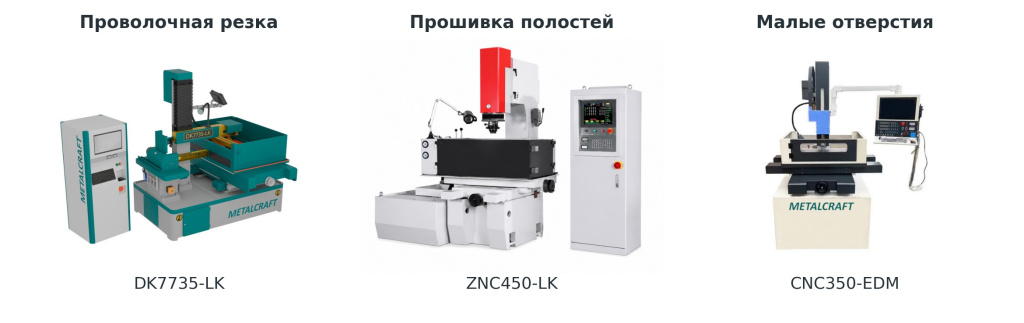
В каталоге ООО «Станкоинструментальный холдинг» представлены проволочно-вырезные и копировально-прошивные станки, электроэрозионные супердрели и экстракторы. Их назначение и различия рассмотрены ниже, чтобы связать выбор оборудования с геометрией детали и требованиями производства.
Что такое электроэрозионная обработка
Электроэрозионная обработка, или ЭЭО – способ удаления материала тепловым действием электрических разрядов между заготовкой и электродом-инструментом. В англоязычной литературе используется обозначение EDM – Electrical Discharge Machining. В отличие от точения или фрезерования, материал снимается без непосредственного контакта режущей кромки с деталью.
Практическая ценность технологии проявляется, например, при изготовлении матрицы из закаленной инструментальной стали. Сложный сквозной профиль можно вырезать после термообработки, когда получить его фрезой уже затруднительно. Если требуется глухая полость с глубокими узкими участками, используют фасонный электрод. Для этих задач нужны разные станки, хотя физический механизм удаления материала у них общий.
Электроэрозию следует отличать от электрохимической обработки. В первом случае материал удаляется вследствие локального теплового воздействия разрядов; во втором – за счет электрохимического растворения в электролите. Это разные процессы с разным оборудованием и технологическими режимами. Название «электроискровая обработка» часто используется применительно к EDM, однако не означает, что все операции выполняются одним универсальным режимом.
Принцип работы электроэрозионного станка
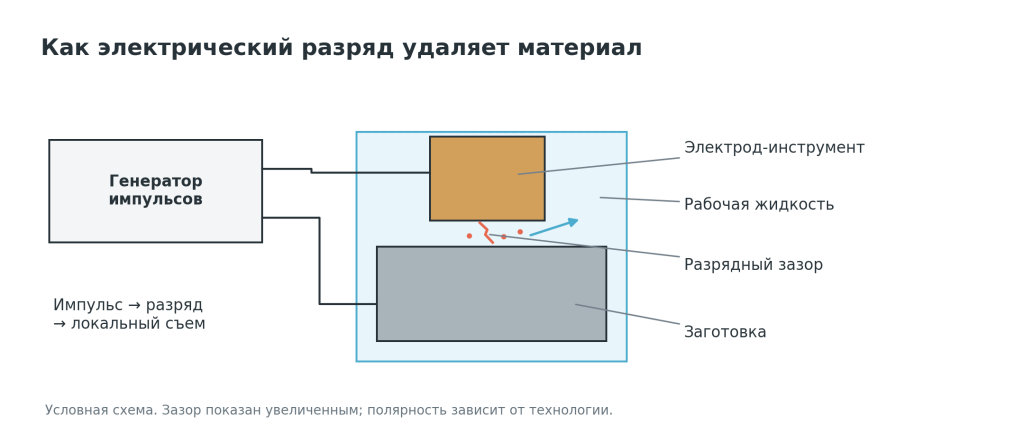
Заготовка и инструмент подключены к генератору импульсов. Между ними поддерживается небольшой межэлектродный зазор, заполненный рабочей жидкостью. Во время импульса при соответствующих условиях происходит электрический пробой среды: образуется кратковременный проводящий канал, в котором выделяется тепловая энергия. Микроучастки поверхности плавятся и частично испаряются, часть материала удаляется из зоны обработки.
После прекращения импульса канал разряда распадается. Рабочая жидкость охлаждает зону и выносит продукты эрозии. Последующие разряды образуют новые микроскопические углубления – эрозионные лунки. Их совокупность формирует обработанную поверхность. Генератор задает параметры импульсов, а система подачи регулирует положение инструмента по состоянию зазора. Слишком большой зазор нарушает устойчивое образование разрядов; чрезмерное сближение и накопление частиц могут приводить к коротким замыканиям и нештатным разрядам.
Диэлектрическая среда выполняет несколько функций. Она создает условия для управляемого пробоя и восстановления изоляции между импульсами, отводит тепло и удаляет частицы материала. Поэтому качество фильтрации и организация промывки влияют на результат наряду с генератором. Загрязненная жидкость или затрудненный выход продуктов эрозии особенно осложняют обработку глубоких полостей.
Рабочая жидкость определяется конструкцией станка. На многих проволочных станках используют деионизированную воду, на системах с многоразовой молибденовой проволокой – предусмотренные изготовителем водные составы. Для копировально-прошивной обработки распространены специальные диэлектрические масла. Существуют также проволочные станки с масляной средой. Жидкость и режим ее подготовки выбирают по документации оборудования.
Виды электроэрозионных станков
Проволочно-вырезные станки
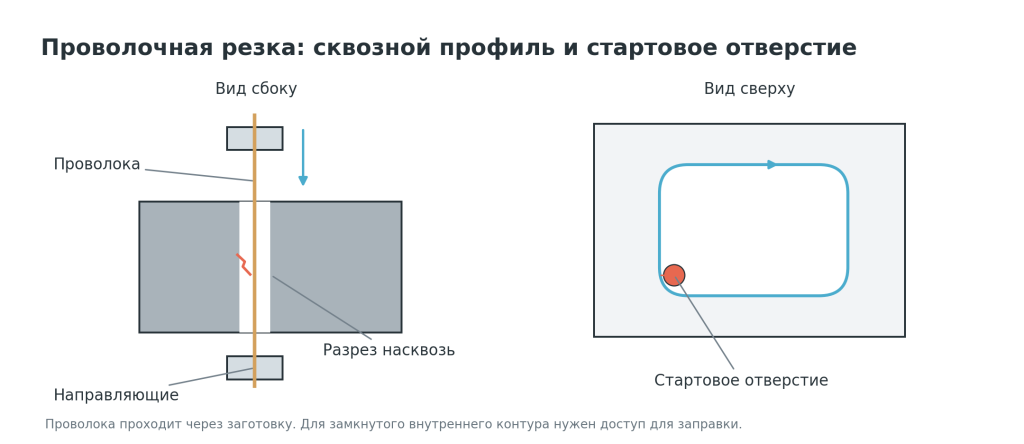
Электродом служит тонкая движущаяся проволока. Система управления перемещает заготовку относительно проволоки или направляющие относительно заготовки по заданной траектории. Разряды удаляют материал вдоль контура, образуя сквозной разрез. Так получают пуансоны, матрицы, профильные отверстия, пазы и другие детали со сложным сечением.
Проволока проходит между верхней и нижней направляющими. Их взаимное смещение на станках с соответствующими осями позволяет наклонять электрод и формировать конические или переходные поверхности. При этом проволочная резка остается обработкой геометрии, доступной натянутой проволоке: произвольную замкнутую трехмерную полость она не создает.
Для начала наружного контура проволоку можно подвести от края заготовки. Если необходимо вырезать внутренний замкнутый контур, обычно требуется стартовое сквозное отверстие для заправки проволоки. Его расположение выбирают с учетом припуска, доступа направляющих и последующего удаления вырезанного фрагмента. Возможности автоматической заправки зависят от конкретной модели.
В каталоге проволочно-вырезных станков DK77 представлены исполнения с повторно используемой молибденовой проволокой, включая серии LK и PLUS. Они различаются рабочей зоной, допустимой массой заготовки и другими характеристиками. Показатели одного исполнения нельзя автоматически переносить на всю серию.
Струйные и погружные проволочные станки
В проволочной электроэрозии различают способ движения электрода и способ подачи жидкости. Это два самостоятельных признака классификации. Молибденовая проволока на возвратно-поступательных системах многократно проходит через зону обработки. На системах с однонаправленной подачей латунной или специальной проволоки использованный участок выводится из рабочего процесса.
Обозначения «высокоскоростной», «среднескоростной» и «низкоскоростной» в классификации проволочных EDM связаны с особенностями движения проволоки и построения системы. Они не позволяют сами по себе определить, какой станок быстрее изготовит конкретную деталь. На время изготовления влияют материал, высота реза, режим генератора, промывка и число проходов.
При струйной обработке жидкость подается к зоне реза через сопла. В погружном исполнении рабочая зона находится в заполненной ванне. Однако ванна сама по себе не гарантирует заданную точность: результат определяется также механикой, системой управления, температурными условиями и технологией обработки.
В ассортименте отдельно представлены проволочно-вырезные станки струйного типа серии LK-S с многоразовой молибденовой проволокой и прецизионные проволочно-вырезные станки погружного типа с одноразовой латунной проволокой. Это варианты проволочной технологии, а не отдельные физические способы удаления материала.
Копировально-прошивные станки
В копировально-прошивной обработке используется объемный электрод, обычно изготовленный из меди или графита. Его рабочая форма определяет геометрию полости. Электрод подается к заготовке, а разряды постепенно удаляют материал в межэлектродном зазоре. Такой способ применяют для глухих фасонных полостей пресс-форм, глубоких пазов и других элементов, недоступных проволочной резке.
Готовая полость не является простой копией электрода с одинаковыми размерами. При его проектировании учитывают рабочий зазор, износ и предусмотренные перемещения. На черновых и чистовых стадиях могут использоваться разные электроды. Поэтому в технологический цикл входит не только прошивка, но и проектирование, изготовление и контроль инструмента.
Медь и графит нельзя сравнивать по правилу «один всегда точнее, другой всегда быстрее». Выбор зависит от материала заготовки, формы и тонких элементов электрода, режима генератора, требуемого состояния поверхности и условий изготовления самого инструмента. Важны марка и структура графита, а не только название материала.
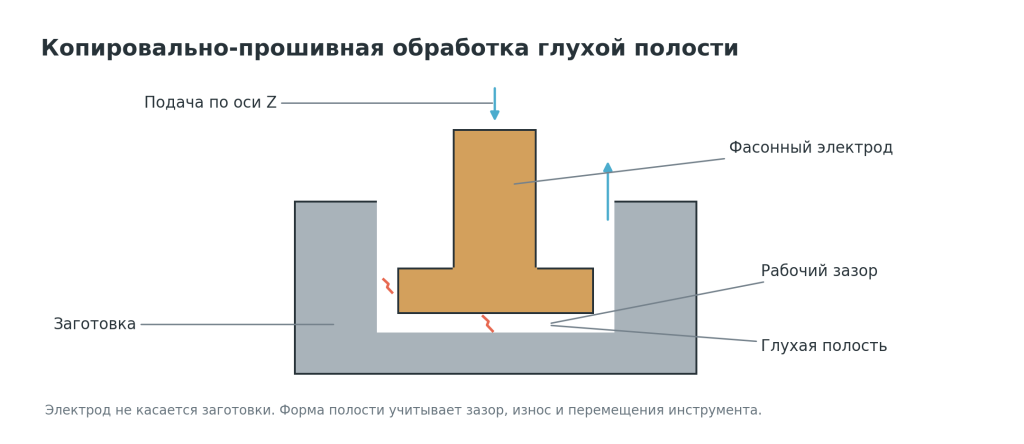
В разделе копировально-прошивных электроэрозионных станков представлена модель ZNC450-LK. Для такого оборудования существенна работа подачи по оси Z: привод должен поддерживать технологический зазор и выполнять предусмотренные циклом отводы электрода. Наличие управляемой оси Z не следует автоматически приравнивать к полной многокоординатной обработке – состав управляемых осей проверяют отдельно.
Электроэрозионные супердрели
Супердрель предназначена прежде всего для формирования малых, в том числе глубоких, отверстий. Инструментом служит трубчатый электрод. Рабочая жидкость подается через его внутренний канал, помогая удалять продукты эрозии из глубины отверстия; на соответствующих системах электрод вращается. Материал снимают электрические разряды, а не режущие кромки сверла.
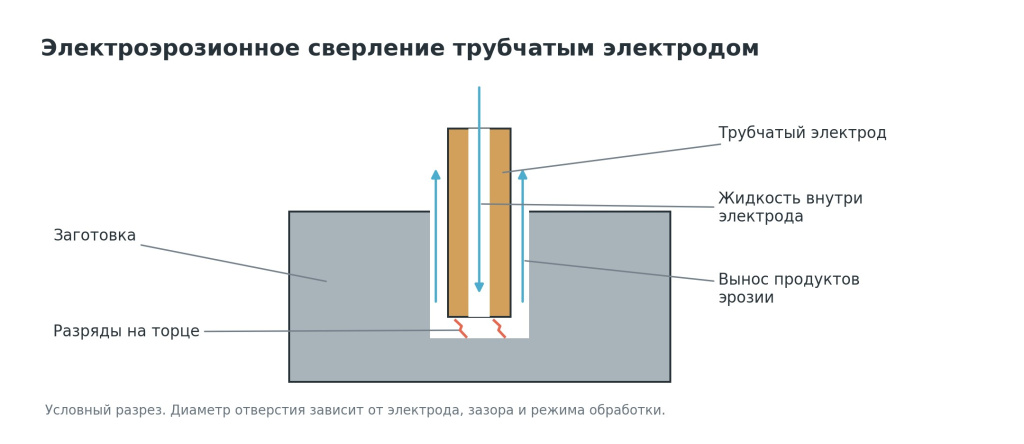
Одна из распространенных задач – подготовка стартового отверстия для проволочной резки в закаленной заготовке. Другая – изготовление малых каналов в деталях и оснастке. Однако обычная супердрель и специализированная установка для ответственных охлаждающих отверстий различаются возможностями управления, контролем выхода и качеством поверхности.
В каталоге электроэрозионных супердрелей представлены модели с разными диапазонами диаметров. Например, для CNC350-EDM указан диапазон Ø0,6–6,0 мм, а для CNC450 – Ø0,3–6,0 мм. Нижнюю границу одной модели нельзя считать общей возможностью всего раздела. Диаметр отверстия также нельзя оценивать только по наружному диаметру электрода: на результат влияет разрядный зазор.
Электроэрозионные экстракторы
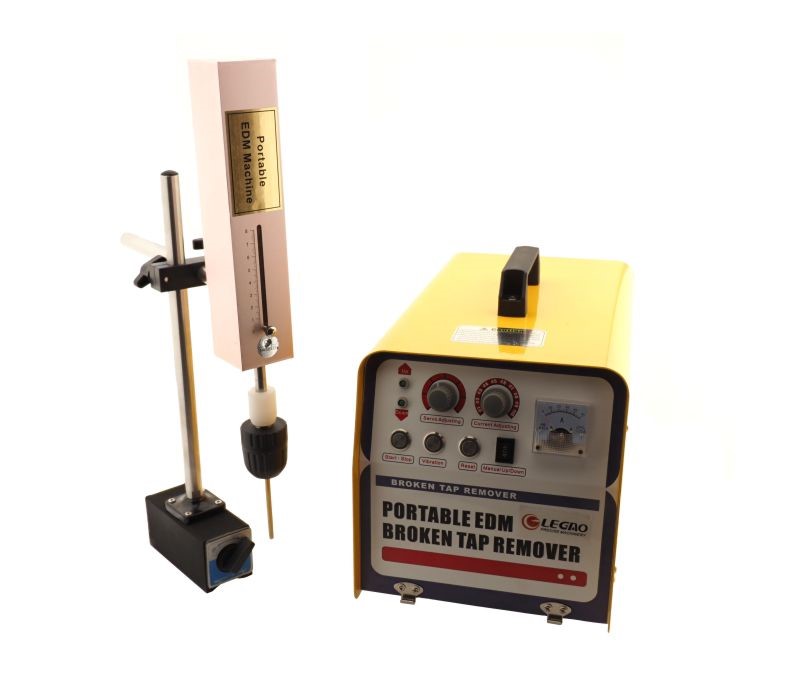
Электроэрозионный экстрактор удаляет материал сломанного метчика, сверла, шпильки или другого металлического фрагмента. После разрушения доступной части остаток извлекают из отверстия. Задача такого оборудования – восстановление возможности использования детали, а не изготовление прецизионной фасонной полости.
Сохранение резьбы и стенок отверстия зависит от позиционирования, размера электрода, доступа к обломку и режима обработки. Обещание удаления любого инструмента без повреждений некорректно: каждую ситуацию оценивают отдельно. Электроэрозионный экстрактор также следует отличать от механического экстрактора, который захватывает обломок и передает ему крутящий момент.
Для ремонтных задач в каталоге электроэрозионных экстракторов представлена модель LG-1500. Ее применимость определяют по глубине доступа, размерам обломка и условиям установки электрода.
Специализированные разновидности
Помимо основных станков существуют системы микроэлектроэрозионной обработки, электроэрозионного шлифования и комбинированных процессов. Они нужны для отдельных задач, например изготовления особо малых элементов или обработки инструментальных материалов. Их технологические возможности нельзя автоматически приписывать стандартному проволочному либо копировально-прошивному станку.
Чем отличаются способы обработки
На узком экране таблицу можно прокручивать по горизонтали.
| Способ | Электрод и формирование геометрии | Основные задачи | Ограничения и качество поверхности |
|---|---|---|---|
| Проволочная резка | Движущаяся проволока; форму задает траектория | Сквозные контуры, пуансоны, матрицы, профильные отверстия | Нужен путь для проволоки; радиус угла и ширина реза ограничены диаметром и зазором; качество зависит от режимов и проходов |
| Прошивка полостей | Фасонный объемный электрод; форма зависит от инструмента и его перемещений | Глухие полости, глубокие узкие элементы, рельеф | Требуются изготовление электрода, учет износа и доступ для промывки; чистовой режим выбирают под поверхность |
| EDM-сверление | Трубчатый электрод с подачей жидкости | Стартовые и малые глубокие отверстия | Проверяют диаметр, глубину, конусность, выход и состояние стенок; возможности зависят от установки |
| Удаление обломков | Электрод локально разрушает застрявший фрагмент | Извлечение сломанного инструмента и крепежа | Требуется доступ и точное положение электрода; сохранность детали проверяют после удаления |
Эта таблица помогает выбрать технологический путь, но не заменяет проверку конкретной модели. «Проволочный» и «погружной» описывают разные признаки станка: погружение относится к организации рабочей среды, а проволока – к типу электрода.
Какие материалы можно обрабатывать
Для обычной промышленной EDM необходимо, чтобы материал заготовки проводил электрический ток. Обрабатывают инструментальные и конструкционные стали, в том числе закаленные, нержавеющие стали, титановые и никелевые сплавы, алюминий, медь и другие проводящие материалы. Технология применима и к некоторым электропроводящим неметаллическим материалам, например графиту.
Высокая твердость не создает того же ограничения, что при резании, поскольку нет режущей кромки, которая должна внедряться в материал. Но это не означает одинаковой скорости для всех металлов. Теплофизические свойства, состав материала, условия отвода продуктов эрозии и выбранные режимы влияют на процесс.
При обработке твердых сплавов учитывают состав связки, риск повреждения поверхностного слоя и совместимость с рабочей средой. На водных проволочных системах важны меры, ограничивающие нежелательное электрохимическое воздействие. Для ответственной оснастки оценивают поверхность и ресурс, а не только размер детали.
Стекло, обычные пластмассы и непроводящая керамика не относятся к типовым заготовкам для традиционной EDM. Для специальных материалов существуют исследовательские и комбинированные методы, однако они требуют отдельной технологии. Формулировка «обрабатывает любые материалы» для обычного электроэрозионного станка неверна.
Где применяют электроэрозионные станки
Штамповое производство
В штамповом производстве проволочная резка позволяет получать сопряженные профили матрицы и пуансона из закаленной стали. Ее выбирают, когда важны сложное сечение, узкие участки и малые внутренние радиусы. Возможность обработки после закалки помогает строить маршрут так, чтобы окончательную геометрию формировали после термообработки.
Производство пресс-форм
В производстве пресс-форм копировально-прошивная обработка полезна для глухих полостей, глубоких ребер и участков, куда трудно подвести фрезу подходящего диаметра и длины. Электрод заранее изготавливают с учетом будущей формы и технологических поправок. Крупный доступный объем полости нередко рационально снять фрезерованием, а электроэрозию оставить для сложных элементов.
Инструментальное производство и приборостроение
В инструментальном и приборостроительном производстве проволочную обработку рассматривают для калибров, шаблонов и деталей со сложным сквозным профилем. Малые каналы получают электроэрозионным сверлением. Если требуется серийное изготовление отверстий с особыми требованиями к форме выхода и поверхности, нужна соответствующая специализированная установка, а не только подходящий номинальный диаметр электрода.
Ремонт деталей
В ремонте электроэрозионное удаление обломка может сохранить дорогую деталь, которую трудно восстановить механическим способом. Здесь решающими становятся доступ, возможность закрепления устройства и контроль положения электрода. Перечисленные случаи – примеры выбора процесса по геометрии и материалу; экономическую целесообразность рассчитывают для конкретного маршрута.
Точность и качество поверхности
Почему паспортная точность не равна допуску детали
Точность позиционирования характеризует перемещения осей; повторяемость показывает стабильность возвращения в заданное положение. Погрешность полученного профиля дополнительно зависит от разрядного зазора, поведения электрода, установки заготовки и температурных условий. Эти показатели описывают разные стороны процесса, поэтому сравнивать станки только по одному числу «точность» недостаточно.
Для проволочной резки существенны натяжение и отклонение проволоки, состояние направляющих и токоподводов, высота заготовки и условия промывки. Поведение проволоки на прямом участке и при изменении направления различается. Высокая точность координатного перемещения сама по себе не гарантирует точную форму угла или профиля по всей высоте детали.
Для копировально-прошивной обработки важны геометрия и износ электрода, межэлектродный зазор и условия удаления частиц из полости. Размеры инструмента задают с учетом процесса, а не принимают равными размерам будущего элемента. Ошибка на стадии изготовления электрода переносится в результат обработки.
Черновые и чистовые режимы
Поверхность после EDM образована множеством лунок. В общем случае более энергичные разряды позволяют интенсивнее удалять материал, но увеличивают размеры следов обработки. Чистовые режимы предназначены для получения более мелкого рельефа и требуемого состояния поверхностного слоя. Это сопровождается изменением производительности.
В проволочной обработке черновой проход отделяет основной материал, а последующие проходы снимают предусмотренный припуск. Число проходов выбирают по допуску, шероховатости и поведению конкретного материала. Если первоначальный рез дал чрезмерное отклонение профиля по высоте, последующая доводка может потребовать дополнительного времени и не всегда полностью устранит ошибку.
В прошивке черновую и чистовую стадии согласуют с электродами и технологической картой. Максимальная скорость съема и минимальная шероховатость обычно относятся к разным условиям. Поэтому для приемки станка важнее показать полный цикл изготовления контрольной детали с заданным качеством, чем отдельно продемонстрировать два предельных показателя.
Измененный поверхностный слой
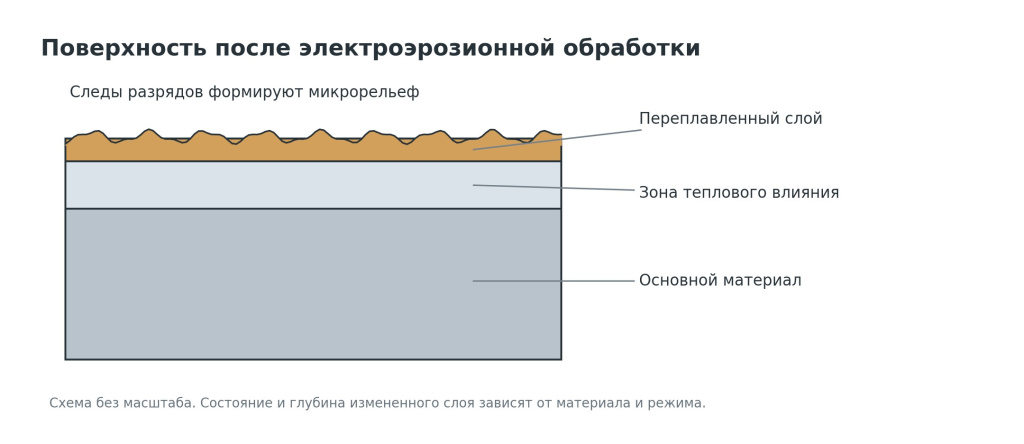
EDM является тепловым процессом. Часть расплавленного материала может остаться на поверхности и затвердеть повторно, образуя переплавленный слой. Под ним возможна зона теплового влияния. Их состояние зависит от материала, параметров разрядов и условий обработки. Возможны микротрещины и остаточные напряжения, влияющие на эксплуатационные свойства.
Для штампа, пресс-формы или нагруженной детали недостаточно проверить только размер и Ra. При необходимости оценивают допустимое состояние поверхностного слоя и предусматривают чистовую обработку, полирование либо другую доводку. Низкая шероховатость не является самостоятельным доказательством отсутствия микротрещин. Универсальной толщины измененного слоя для всех EDM-процессов не существует.
Преимущества и ограничения технологии
Электроэрозия расширяет возможности обработки твердых электропроводящих заготовок и геометрии, затруднительной для обычного инструмента. Отсутствие непосредственного силового контакта режущей кромки уменьшает ограничения, связанные с силами резания. Однако заготовку все равно необходимо надежно закреплять: на устойчивость процесса влияют промывка, вибрации и изменение состояния детали при удалении материала.
Ограничения начинаются с электропроводности и доступа электрода. Проволоке нужен сквозной путь; фасонному электроду – возможность подвода и промывки. Внутренний угол при проволочной резке имеет конечный радиус, связанный с диаметром проволоки и разрядным зазором. Возможность получить малый радиус не означает математически острый угол.
К расходам относятся проволока или изготовление объемных электродов, рабочая жидкость, фильтры, обслуживание и подготовка процесса. Полное время включает установку, стартовые отверстия, черновые и чистовые стадии, контроль и возможную доводку. Высокая точность оправдывает такой маршрут лишь тогда, когда она требуется детали или позволяет решить задачу, неудобную для альтернативных процессов.
Электроэрозия, фрезерование или лазерная резка
Способ выбирают по чертежу, материалу, состоянию заготовки и экономике производства. Фрезерование и EDM часто дополняют друг друга: механической обработкой снимают доступный основной объем, а электроэрозией получают глубокие узкие элементы и окончательную геометрию сложных участков.
На узком экране таблицу можно прокручивать по горизонтали.
| Производственная задача | Что рассмотреть сначала | Причина и условия выбора |
|---|---|---|
| Доступная полость с большим объемом съема | Фрезерование | Нужно сравнить полный цикл; EDM имеет смысл для отдельных сложных участков |
| Сквозной профиль в закаленной инструментальной плите | Проволочную EDM | Позволяет получить профиль после термообработки; нужен путь для проволоки |
| Глубокая узкая глухая полость | Копировально-прошивную EDM | Геометрию формирует электрод; учитывают его изготовление и промывку |
| Заготовки из листа с требованиями, достижимыми лазером | Лазерную резку | Сравнивают качество кромки, толщину, производительность и дальнейшие операции |
| Малое глубокое отверстие в труднообрабатываемом проводящем материале | EDM-сверление и специализированное механическое сверление | Решение зависит от диаметра, глубины, точности и требований к стенкам |
Нельзя составить универсальный рейтинг точности или стоимости этих технологий без условий сравнения. Для лазерной резки и EDM также различаются механизм подвода энергии и характер теплового воздействия. Требования к поверхности и дальнейшей обработке должны быть частью сравнения, а не замечанием после выбора станка.
Как выбрать электроэрозионный станок
Геометрия и требования к детали
Сначала определяют обрабатываемый элемент: сквозной контур, глухую полость, малое отверстие или обломок инструмента. Затем уточняют материал и состояние после термообработки, габариты и массу заготовки, требования к размерам, форме, шероховатости и поверхностному слою. Для выбора проволочной системы отдельно проверяют минимальные радиусы, ширину пазов, высоту реза, необходимость конусности и число проходов.
Рабочая зона и оснастка
Рабочую зону оценивают вместе с оснасткой. Размер стола не заменяет ходы осей, допустимую высоту и возможности установки детали. Для прошивного станка учитывают массу и размеры электрода, расстояния в рабочей зоне, работу подачи Z и состав других управляемых перемещений. Для супердрели проверяют весь требуемый диапазон отверстий и возможности управления глубиной.
Производительность полного цикла
Производительность сравнивают в одинаковых условиях. При проволочной резке показатель мм²/мин обычно характеризует площадь прорезаемого сечения за единицу времени; в прошивке мм³/мин – объем удаляемого материала; при сверлении мм/мин – глубину продвижения. Эти величины нельзя ранжировать между собой как одну скорость. Сопоставлять полезнее время изготовления детали до приемочного состояния.
Пробная обработка и контроль
Заключительный этап выбора – пробная обработка представительной детали. Для испытания заранее согласуют материал, толщину, геометрию, допуски, шероховатость, число проходов и способ измерения. Поставщик должен показать результат и полный цикл, включая подготовку. Такой протокол позволяет связать характеристики станка с реальной задачей предприятия.
Часто задаваемые вопросы
Можно ли обрабатывать закаленную сталь
Да, если материал проводит ток. Электроэрозию применяют для получения окончательной геометрии после закалки. Режимы и требования к поверхности выбирают с учетом конкретной стали и назначения детали.
Можно ли получить глухую полость проволочной резкой
Обычная проволочная вырезная обработка требует сквозного пути электрода. Для фасонной глухой полости обычно рассматривают копировально-прошивной станок.
Зачем нужно стартовое отверстие
Через него заправляют проволоку при обработке замкнутого внутреннего контура. Для наружного контура вход часто возможен от края заготовки. Размеры и положение отверстия согласуют с технологией и системой заправки.
Означает ли низкоскоростной станок медленную обработку
Такое обозначение относится к классу проволочной системы и движению электрода. Полное время изготовления определяют режимы реза, проходы, заправка и остальные операции.
Можно ли обойтись без финишной доводки
Это зависит от требований к детали. Чистовые EDM-режимы могут обеспечить приемлемую поверхность, но необходимость полирования или удаления измененного слоя решают по чертежу и результатам контроля.
Супердрель и экстрактор решают одну задачу
Нет. Супердрель предназначена для изготовления отверстий; экстрактор – для разрушения и удаления застрявшего металлического фрагмента. Возможность похожего локального съема материала не делает их взаимозаменяемыми.
Как связать технологию с производственной задачей
Проволочно-вырезной станок выбирают для доступного сквозного профиля, копировально-прошивной – для фасонной полости, супердрель – для малых отверстий, экстрактор – для удаления обломка. Внутри выбранного класса сравнивают рабочую зону, управление, расходные материалы и подтвержденное качество полного цикла. Такой порядок помогает подобрать оборудование по детали и построить маршрут, в котором электроэрозия используется там, где ее возможности действительно необходимы.
Для подбора станка в ООО «Станкоинструментальный холдинг» можно передать чертеж детали, сведения о материале, объем выпуска и требования к качеству обработки. Эти данные помогают сопоставить производственную задачу с возможностями конкретной модели из каталога.