
Перегретый шпиндель – это прямые производственные потери: ушедшие допуски, бракованные детали, экстренный вызов сервиса и дорогостоящий ремонт.
Почему шпиндель греется и чем это грозит
Любой шпиндель – это набор подшипников и вращающихся узлов, работающих на высоких оборотах под нагрузкой, а значит, с неизбежным трением и выделением тепла.
По мере роста температуры детали шпинделя увеличиваются в размерах, поджимая подшипники сильнее, чем заложено заводом. В результате возрастает осевое и радиальное усилие на подшипники, растет их преднатяг, появляется лишний шум, вибрация и ускоренный износ, а заодно уходит точность по оси Z из‑за теплового роста головы.
Для цеха это выражается очень просто:
- Нестабильность размеров по высоте – уже к середине партии отверстия и карманы уходят за допуски.
- Растет процент брака и перенастроек – приходится останавливать станок, корректировать программы, подстраивать коррекции по высоте.
- Сокращается ресурс шпинделя – подшипники требуют замены гораздо раньше, а капитальный ремонт превращается в регулярную статью расходов.
Когда вы работаете на 10 000–24 000 об/мин в несколько смен подряд, без эффективного охлаждения шпиндельного узла эти проблемы неизбежно проявятся.
Что такое масляное охлаждение шпинделя
Масляное охлаждение шпинделя – это система, в которой по внутренним каналам шпинделя циркулирует охлаждающее масло, отводя тепло от подшипников и корпуса. Масло одновременно может выполнять две функции: охлаждение и смазку, что особенно важно для высокоскоростных электрошпинделей.
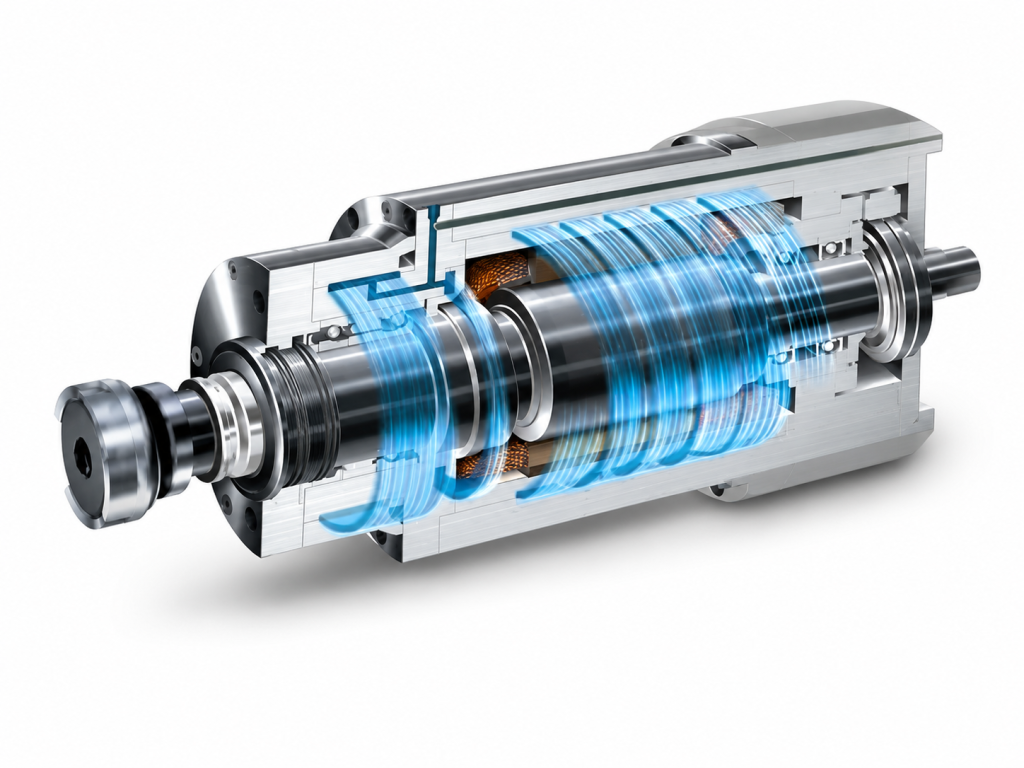
Масляное охлаждение шпинделя держит температуру шпинделя под контролем, сохраняет точность обработки и продлевает ресурс подшипников и станка в целом. В высокоскоростных и высокоточных операциях без такой системы перегрев шпинделя быстро приводит к браку, простою и дорогому ремонту.
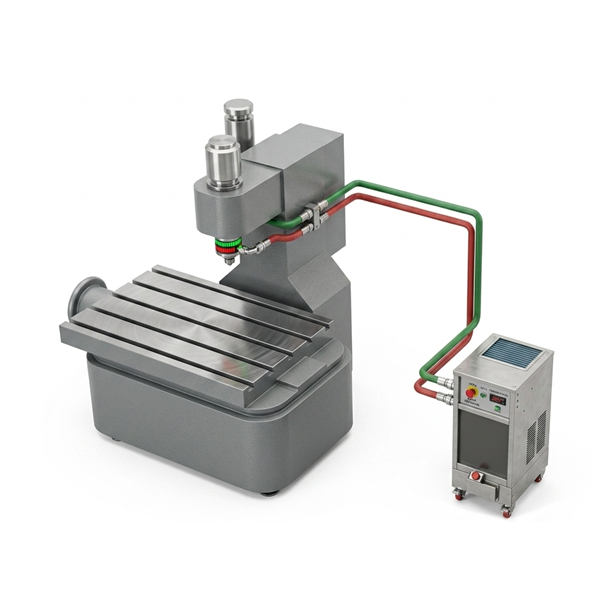
Обычно для таких задач применяют отдельный чиллер – компактный агрегат с насосом и холодильным контуром, который стабилизирует температуру масла в узком диапазоне. Это позволяет держать температуру шпиндельного узла практически постоянной даже при длительной работе на высоких оборотах.
Воздушное, водяное и масляное охлаждение шпинделя: что выбрать
Существует три основных подхода: воздушное охлаждение, водяное охлаждение и масляное охлаждение шпиндельного узла.
| Метод охлаждения | Основные плюсы | Основные минусы | Типичные области применения |
|---|---|---|---|
| Воздух | Простая конструкция, нет отдельного чиллера, нет риска протечек жидкости, практически не требует обслуживания. | Ограниченная эффективность при высоких оборотах, температура шпинделя все равно заметно растет, хуже стабильность размеров; повышенный шум. | Небольшие станки, умеренные обороты и короткие циклы, обработка дерева, пластика, металлообработка по большим квалитетам. |
| Вода | Хорошая теплоотдача, температура шпинделя обычно держится ниже 40 °C, низкий шум. | Риск коррозии и накипи в каналах, высокие требования к качеству воды, необходимость регулярного обслуживания и смены жидкости. | Маршрутизаторы, станки с высокими оборотами, где точность важна, но требования по надежности системы охлаждения умеренные. |
| Масло | Высокая эффективность охлаждения, масло одновременно смазывает и защищает подшипники, позволяет держать шпиндель и масло в узком температурном коридоре, поддерживает вязкость и стабильное давление. | Нужен специальный чиллер для шпинделя и контур циркуляции масла; немного более сложная система по сравнению с воздухом. | Высокоскоростные станки, прецизионные обрабатывающие центры и шлифовальные станки, долгие циклы на 12 000+ об/мин, высокие требования к точности и ресурсу. |
Именно поэтому для серьезных металлорежущих центров, работающих на высоких скоростях, масляное охлаждение шпинделя все чаще становится не роскошью, а стандартом.
Масляное охлаждение шпинделя: ключевые преимущества для производства
1. Термостабильность и предсказуемая точность партии
Система масляного охлаждения шпинделя представляет собой замкнутый контур: масло отводит тепло из шпинделя, проходит через чиллер для шпинделя и возвращается с заданной температурой.
Современные масляные чиллеры держат температуру масла в диапазоне примерно ±0,5 °C, благодаря чему температура корпуса шпинделя и, как следствие, тепловой рост по оси остаются под контролем.
Простыми словами: первая деталь в партии ничем не отличается от сотой. Не возникает ситуации, когда после часа работы размеры по высоте (отверстия, карманы) начинают меняться и приходится останавливать станок на остывание.
По сути, масляное охлаждение – это готовая система термостабилизации шпиндельного узла: станок меньше реагирует на изменения температуры в цеху и длительность цикла.
2. Ресурс и надежность шпинделя
Масло в таком контуре – это не просто теплоноситель, оно еще и полноценная смазка, которая непрерывно подводится к подшипниковому узлу.
Стабильная температура и постоянная смазка означают, что преднатяг подшипников остается в расчетных пределах, не возникает избыточного осевого и радиального давления из‑за теплового расширения, и, как следствие, подшипники работают в комфортном для них режиме.
Практика показывает: при наличии корректно подобранного чиллера и масляного контура ресурс шпинделя заметно увеличивается, снижается риск внезапного выхода из строя и необходимость непланового капитального ремонта.
3. Автономность и меньше рутины для оператора
Масляный чиллер работает как замкнутая система: масло циркулирует по внутренним каналам шпинделя и теплообменнику, практически не контактируя с внешней средой, не образуя накипи и ржавчины в магистралях.
В отличие от водяных контуров, вам не нужно мучиться с подготовкой воды, установкой фильтров, борьбой с коррозией и периодической промывкой каналов от отложений – это особенно критично для небольших мастерских, где нет отдельной службы водоподготовки.
Оператору достаточно следить за несколькими понятными параметрами:
- наличие циркуляции (датчик потока, сигнал «нет протока»);
- фактическая температура масла в чиллере;
- базовое обслуживание по регламенту производителя (замена фильтра, проверка уровня).
Меньше ручных операций – меньше человеческого фактора, остановок «из‑за забыли долить воду» и аварий из‑за перегрева.
4. Высокие обороты и длительные циклы без перегрева
По мере роста скоростей с 6 000 до 8 000, 10 000 и выше именно тепловые проблемы стали основной причиной снижения точности и ускоренного износа подшипников.
Многие производители прямо указывают, что при скоростях шпинделя от примерно 10 000 об/мин и при длительной работе на 80% от максимальных оборотов применение шпиндельного масляного чиллера является обязательным.
Масляное охлаждение – не переплата, а экономия: совет от «СТАНКОИНСТРУМЕНТАЛЬНОГО ХОЛДИНГА»
Если подвести итог, масляное охлаждение шпинделя – это не «еще одна опция в прайсе», а элемент, который напрямую влияет на стабильность размеров, ресурс шпиндельного узла и фактическую загрузку вашего парка станков.
Да, при выборе станка с масляным чиллером стартовая стоимость выше, чем у машины с воздушным охлаждением. Но в условиях серийной и мелкосерийной металлообработки это окупается за счет снижения брака, сокращения простоев и отсрочки капитального ремонта шпинделя на годы вперед.При выборе нового станка или модернизации существующего имеет смысл уточнить у поставщика, входит ли масляная система охлаждения шпинделя в базовую комплектацию. Если она предлагается как дополнительная опция, запросите стоимость с учетом установки и подключения.
В ООО «СТАНКОИНСТРУМЕНТАЛЬНЫЙ ХОЛДИНГ» имеются на складе станки в комплектации с масляным охлаждением шпинделя и при этом без удорожания цены. Мы помогаем подобрать станок под ваши реальные режимы: если вам нужны высокие обороты, долгие циклы и стабильная точность, мы сразу рассматриваем модели с правильно спроектированной системой масляного охлаждения «под ключ».
Мы организуем поставку оборудования с пусконаладкой, обучением операторов и последующей сервисной поддержкой, чтобы система охлаждения работала так, как задумано, а не «как получится».
Если вы сейчас подбираете станок или задумываетесь о модернизации существующего, имеет смысл обсудить именно систему охлаждения шпинделя как один из ключевых узлов. Масляное охлаждение шпинделя в этом случае становится не расходом, а инструментом экономии – на браке, на ремонтах и на простоях производства.